Semiconductor Fab Construction Timeline & Cleanroom Commissioning Guide
Het bouwen van een halfgeleiderfabriek is niet zomaar een bouwproject. Het is een race tegen de klok, waarbij elke week vertraging miljoenen inkomstenverlies kan betekenen. De cleanroom is het hart van de faciliteit, en de manier waarop u de bouw en inbedrijfstelling plant, bepaalt vaak of u de mijlpaal van de eerste wafer bereikt. In dit artikel doorlopen we realistische tijdlijnen en de inbedrijfstellingsstappen waarop ervaren projectteams vertrouwen om een fabriek op koers te houden.
Waarom halfgeleiderfabrieken een andere aanpak vereisen
De productie van halfgeleiders vereist cleanrooms van ISO-klasse 1–5 met extreme controle over deeltjes, moleculaire verontreiniging in de lucht (AMC), trillingen, temperatuur en vochtigheid. In tegenstelling tot een farmaceutische cleanroom herbergt een fabriek ook enorme, gevoelige gereedschappen, zoals lithografiescanners die tienduizenden kilo's wegen en stabiliteit op nanometerniveau vereisen. Deze eisen gelden in elke bouwfase, van de betonplaat tot het eindfilter. Het inbedrijfstellingsproces moet daarom niet alleen de reinheid verifiëren, maar ook de mechanische, elektrische en chemische systemen die de gereedschappen ondersteunen. Die complexiteit is de reden waarom fab-projecten doorgaans 18 tot 36 maanden in beslag nemen vanaf het allereerste begin tot aan de productie, en waarom de inbedrijfstelling gemakkelijk de laatste drie tot zes maanden in beslag kan nemen.
Het grote plaatje: een typische fantastische bouwtijdlijn
Geen twee fabrieken zijn identiek, maar de meeste projecten volgen een vergelijkbare volgorde. De fasen overlappen elkaar sterk en ervaren teams gebruiken prefabricage en modulaire constructie om de planning te comprimeren. Hier is een realistische uitsplitsing voor een nieuwe fabriek of een grote uitbreiding van een cleanroom.
Fase 1: Ontwerp en vergunningverlening (6–12 maanden)
In deze fase worden de gereedschapsindeling, de nutsvereisten, de cleanroomclassificatie en de structurele belastingen gedefinieerd. Het omvat ook vergunningen, die per regio dramatisch kunnen variëren. Door het ontwerp in een vroeg stadium goed te krijgen, voorkomt u later dure wijzigingen.
Fase 2: Civiele, structurele en utiliteitsbouw (12-18 maanden)
De schil en kern zijn gebouwd, inclusief trillingsgeïsoleerde platen, subfabruimtes en primaire voorzieningen. Dit is ook het moment waarop belangrijke leidingen, elektrische en uitlaatsystemen worden beschadigd.
Fase 3: Cleanroom-inrichting (6–10 maanden)
Cleanroompanelen, plafonds, vloeren, deuren en ramen worden geïnstalleerd. HVAC-systemen, kanaalwerk en HEPA/ULPA-filters worden erin geplaatst. Het aansluiten van gereedschap begint zodra de gebieden klaar zijn.
Fase 4: Inbedrijfstelling en kwalificatie (3-6 maanden)
Hier bewijst de faciliteit dat zij voldoet aan de ontwerpspecificaties. Testen omvatten filterintegriteit, luchtstroom, druk, deeltjesaantallen, AMC, trillingen en temperatuurstabiliteit. Er wordt kwalificatiedocumentatie (IQ/OQ/PQ) opgesteld voor toezichthouders en klanten.
| Fase | Typische duur | Hoofdfocus |
|---|---|---|
| Ontwerp en vergunning | 6–12 maanden | Gereedschapsindeling, specificaties van nutsvoorzieningen, vergunningen |
| Civiel en structureel | 12–18 maanden | Shell, trillingsisolatie, primaire nutsvoorzieningen |
| Cleanroom-inrichting | 6–10 maanden | Panelen, HVAC, leidingwerk, gereedschapsaansluiting |
| Inbedrijfstelling | 3–6 maanden | Lektesten, luchtstroom, deeltjestellingen |
| Kwalificatie | 2–4 maanden | IQ/OQ/PQ, documentatie, overdracht |
Merk op dat inbedrijfstelling en kwalificatie niet hetzelfde zijn als voltooiing van de bouw. Veel projecten voltooien de fysieke bouw alleen om te ontdekken dat het balanceren van de luchtstroom of het bereiken van AMC-doelen langer duurt dan verwacht. Daarom betrekken slimme teams al vanaf de ontwerpfase opdrachtgevende deskundigen.
Inbedrijfstelling van cleanrooms: de stap die uw planning maakt of breekt
Inbedrijfstelling is de brug tussen een gebouwde ruimte en een gekwalificeerde cleanroom. Het is niet simpelweg het inschakelen van de HVAC en het controleren van een deeltjesteller. Voor halfgeleiderfabrieken verifieert de inbedrijfstelling dat elk systeem binnen nauwe toleranties presteert, en levert het het bewijs op dat nodig is voor kwalificatie. Als de inbedrijfstelling overhaast of slecht gepland is, kan de fabriek stil liggen terwijl de problemen worden verholpen.
Mechanische voltooiing versus inbedrijfstelling
Mechanische voltooiing betekent dat alle apparatuur is geïnstalleerd en veilig kan worden gestart. De inbedrijfstelling test en past deze systemen vervolgens aan om aan de ontwerpintentie te voldoen. In een fabriek omvat dit luchtbehandelingsunits, uitlaatsystemen, proceskoelwater, ultrapuur water en de levering van chemicaliën. Elk systeem heeft interactie met de cleanroomomgeving, dus de inbedrijfstelling moet zorgvuldig plaatsvinden.
Belangrijke inbedrijfstellingstests voor halfgeleidercleanrooms
- HEPA- en ULPA-filterlektesten
- Luchtstroomsnelheid en uniformiteitsmetingen
- Verificatie van het kamerdrukverschil
- Deeltjestellingen om de ISO-klasse te bevestigen
- Bemonstering van moleculaire besmetting via de lucht (AMC).
- Trillings- en akoestische testen
- Controles van temperatuur- en vochtigheidsstabiliteit
- Verificatie van elektrostatische ontlading (ESD).
Elke test genereert gegevens die moeten worden gedocumenteerd, beoordeeld en vaak herhaald na aanpassingen. Dit is de reden waarom de inbedrijfstelling van een halfgeleider-cleanroom maanden kan duren. Voor de controle op besmetting bij personeels- en materiaalingangen spelen apparatuur zoals luchtdouches en pasjeskasten een cruciale rol, en de prestaties ervan moeten worden opgenomen in het inbedrijfstellingsplan.
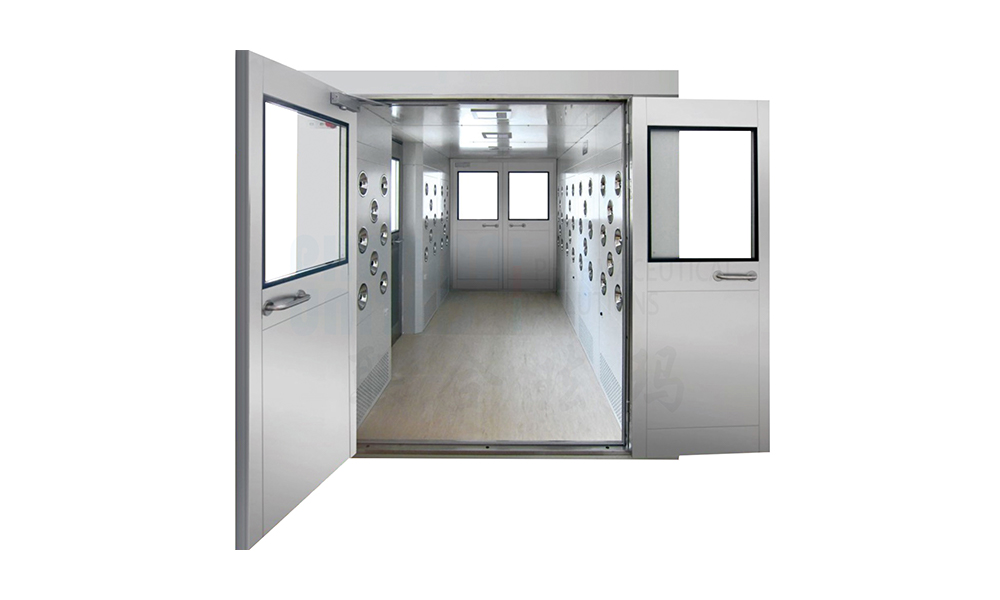 Luchtdouche voor besmettingscontrole bij toegang tot cleanrooms Apparatuur voor toegang tot cleanrooms die gebruik maakt van HEPA-gefilterde luchtstralen met hoge snelheid; ondersteunt de contaminatiecontrole bij personeels- en materiaalingangen en de planning van de inbedrijfstelling. Bekijk Product →
Hoe prefabricage en modulaire constructie de tijdlijn comprimeren
Traditionele, met sticks gebouwde cleanrooms kunnen traag zijn, omdat elk paneel, elke deur en elk kanaal ter plaatse wordt vervaardigd. Prefabricage verplaatst een groot deel van dat werk naar een gecontroleerde fabriek, waar de kwaliteit consistenter is en vertragingen door weersomstandigheden worden geëlimineerd. Modulaire cleanroom-POD's gaan nog een stap verder door hele kamers of gereedschapsbehuizingen te leveren die bijna klaar zijn om te worden aangesloten.
Bij een recent halfgeleiderproject zorgde het gebruik van geprefabriceerde cleanroompanelen van steenwol ervoor dat het uitrustingsteam muren weken eerder kon sluiten dan een aanpak met stokjes mogelijk zou hebben gemaakt. De panelen werden geleverd met in de fabriek geïnstalleerde pakkingen en nauwkeurige afmetingen, waardoor er minder zaagwerk en verspilling ter plaatse nodig was. Die tijdsbesparing werd doorgevoerd in de inbedrijfstelling, waardoor het testteam meer ruimte kreeg om problemen op te lossen zonder de algehele planning te vertragen.
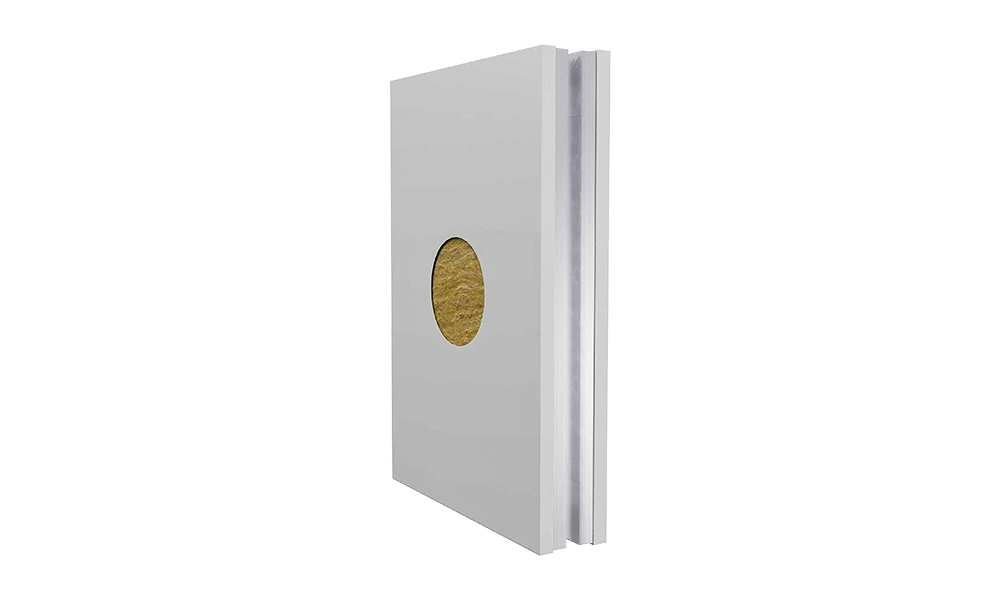 Rockwool Cleanroompanelen voor wand- en plafondsystemen Geprefabriceerde sandwichpanelen van steenwol voor wanden en plafonds van cleanrooms, met brand-, thermische en akoestische isolatie en minder snijwerk ter plaatse. Bekijk Product →
Veelvoorkomende valkuilen in fantastische cleanroomschema’s
Zelfs goed gefinancierde projecten komen in de problemen. De meest voorkomende valkuilen die we tegenkomen zijn onder meer late ontwerpwijzigingen die herwerken afdwingen, slechte coördinatie tussen civiele en cleanroomaannemers, het onderschatten van de tijd die nodig is voor AMC- en trillingstests, en het behandelen van de inbedrijfstelling als een bijzaak. Een andere vaak voorkomende fout is het versnipperen van de verantwoordelijkheid over te veel leveranciers, waardoor het moeilijk wordt om iemand verantwoordelijk te houden als een test mislukt.
Eén manier om deze problemen te voorkomen is door samen te werken met een partner die het ontwerp, de materiaalproductie en de installatie onder één contract kan verzorgen. Een kant-en-klare aanpak vermindert coördinatiekloven en zorgt ervoor dat het inbedrijfstellingsplan vanaf de eerste dag in lijn ligt met de bouwvolgorde. U kunt meer te weten komen over onze turn-key oplossing voor cleanrooms en hoe het elke fase integreert.
Werken met een partner die beide kanten begrijpt
Halfgeleiderfabrieken zijn meedogenloos. Een cleanroom die op papier voldoet aan ISO-klasse 5, maar niet voldoet aan de AMC-testen of trillingscriteria, ondersteunt geen geavanceerde knooppunten. Daarom richten wij ons op zowel de fysieke bouw als de prestatieverificatie. Ons team levert sinds 2006 cleanroomprojecten en we hebben gezien hoe de juiste materialen en prefabricagestrategie een inbedrijfstellingsschema kunnen beschermen.
Voor de laatste filtratiebarrière vormen HEPA-filters de laatste verdedigingslinie. De selectie, installatie en testen ervan zijn nauw verbonden met de algehele prestaties van de cleanroom. Wij leveren HEPA-filters en HEPA-toevoerdozen die zijn ontworpen voor toepassingen van halfgeleiderkwaliteit, met documentatie die kwalificatie ondersteunt.
 HEPA-filter voor HVAC en apparatuur in cleanrooms Laatste filtratiebarrière voor HVAC-systemen en -apparatuur in cleanrooms, waarbij deeltjes in de lucht worden verwijderd ter ondersteuning van gecontroleerde omgevingen. Bekijk Product →
Als u een cleanroom voor halfgeleiders plant, helpt het ook om branchespecifieke vereisten vroegtijdig te beoordelen. Onze halfgeleider cleanroomoplossingen pagina schetst de overwegingen die er het meest toe doen, van ESD-beheersing tot chemische compatibiliteit.
Een tijdlijn voor de bouw van een halfgeleiderfabriek is nooit slechts een Gantt-diagram. Het is een levensplan dat rekening moet houden met overlappende fasen, een rigoureuze opdrachtverlening en de realiteit dat kwalificatie verborgen problemen aan het licht kan brengen. Door de typische duur te begrijpen, te investeren in prefabricage en vroegtijdig inbedrijfstellingsexperts te betrekken, kunt u de risico's verminderen en de eerste wafer eerder bereiken. Of u nu een nieuwe fabriek bouwt of een bestaande uitbreidt, het doel is hetzelfde: een cleanroom die precies presteert zoals ontworpen, vanaf de eerste deeltjestelling tot de volledige productie.


-
Mobiel
+86-177 1554 8238
-
E-mail
chin@pharma-united.com
-
Adres
No.58 Beiyuan Road, Dianshanhu Town, Kunshan City, provincie Jiangsu, China
Auteursrecht © Pharma United Co., Ltd. Rights Reserved.
OEM/ODM Fabrikanten van cleanroom-engineeringoplossingen